Burattatura minuteria metallica: lavorazione e finitura superficiale
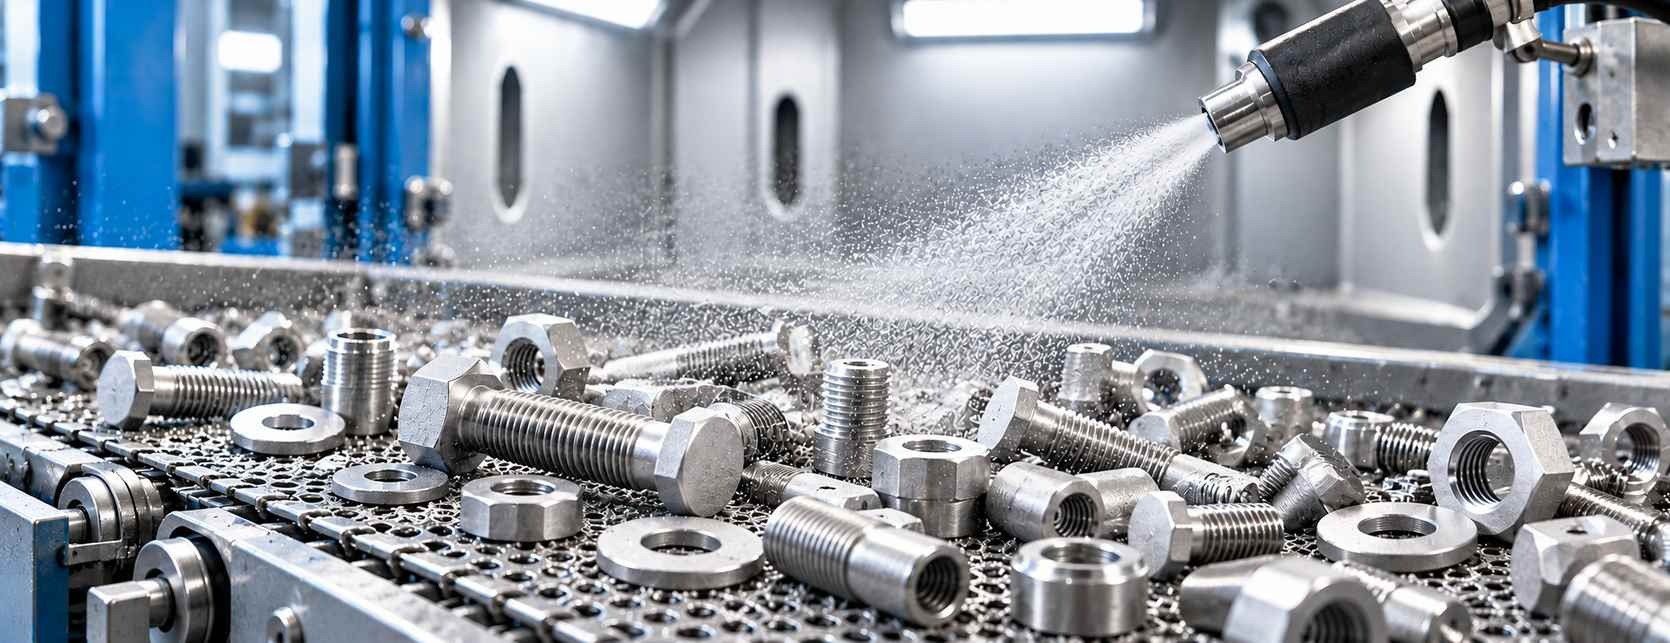
La burattatura della minuteria metallica è una lavorazione di finitura in massa che sfrutta il movimento relativo tra pezzi e corpi di lavorazione, detti media, per eliminare bave, arrotondare spigoli e modificare la rugosità superficiale.
Viene impiegata dopo operazioni come tranciatura, tornitura e fresatura, quando occorre rifinire numerosi componenti con un processo ripetibile. Su viti, dadi e particolari di precisione, il ciclo di burattatura deve bilanciare l’azione di finitura con la conservazione delle geometrie funzionali.
Come funziona la burattatura della minuteria
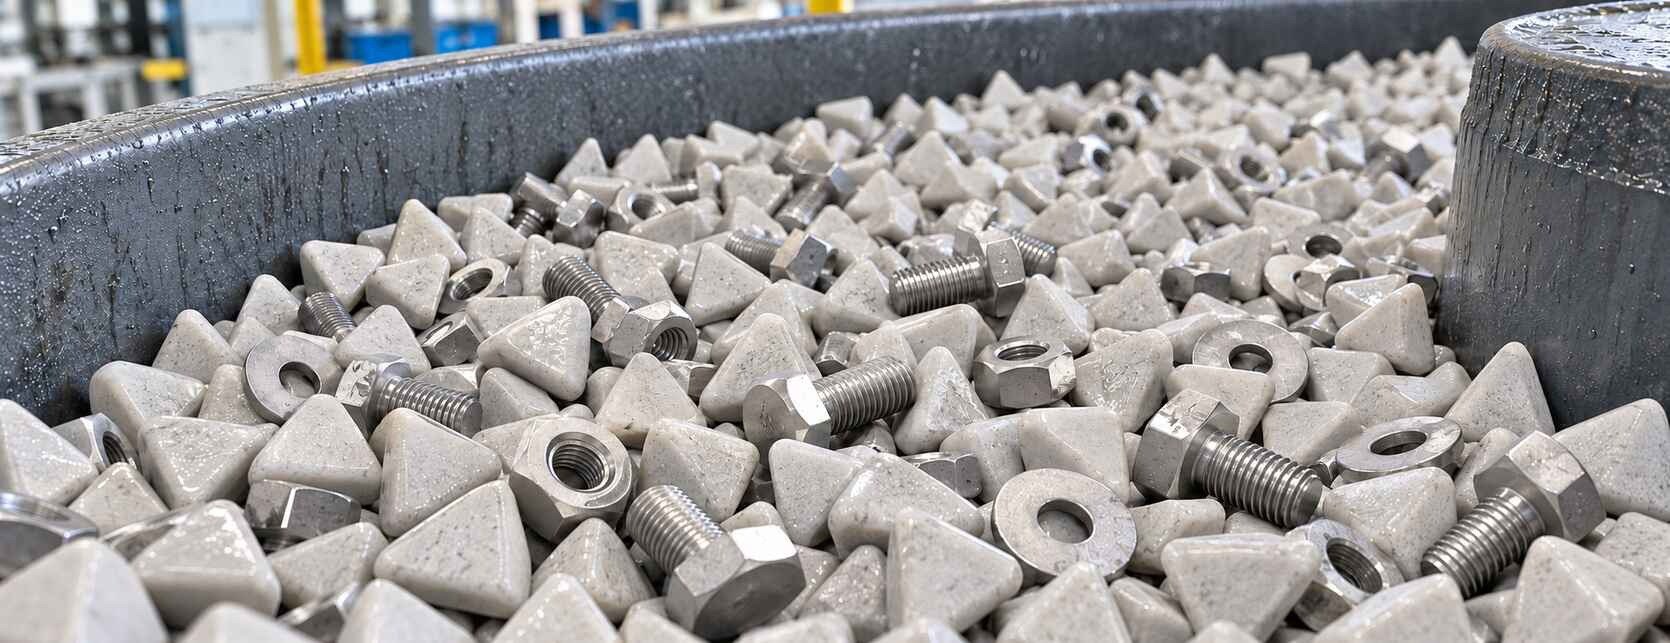
Nel buratto rotativo, la rotazione del contenitore fa scorrere la miscela di pezzi e media, detta carica, generando contatti e sfregamenti che consentono agli abrasivi di asportare materiale. Lo stesso principio di movimento relativo è alla base della finitura vibratoria, nella quale la carica viene movimentata dalle vibrazioni della vasca. L’azione è particolarmente rilevante sulle bave e sugli spigoli, mentre le superfici piane possono subire una lavorazione meno intensa. Per raggiungere raccordi e passaggi interni nei componenti con geometrie complesse, si possono impiegare corpi abrasivi appositamente sagomati.
Se nella sabbiatura dei metalli l’azione deriva dalla proiezione di particelle, nella burattatura è data invece dalla movimentazione della carica nel contenitore.
Nei cicli a umido, all’azione meccanica si affianca l’impiego di acqua e additivi specifici, che favoriscono la pulizia e l’allontanamento dei residui. In funzione della formulazione, gli additivi possono anche svolgere un’azione sgrassante e offrire una protezione temporanea dalla corrosione durante il processo. Conclusa la lavorazione, i componenti vengono separati dai media, risciacquati e asciugati. Per specifiche operazioni di lucidatura si può ricorrere anche a cicli a secco, nei quali vengono utilizzati granuli e prodotti lucidanti dedicati.
Media abrasivi e parametri che determinano la finitura
Tra i media abrasivi impiegati nella burattatura rientrano quelli a legante ceramico e quelli a legante resinoso. Il legante è il materiale che tiene unite le particelle abrasive e dà forma al corpo di lavorazione.
Le formulazioni ceramiche offrono differenti capacità di asportazione, anche per la lavorazione degli acciai; i media resinosi, generalmente meno densi, vengono spesso scelti per lavorazioni delicate su alluminio e ottone. La scelta dipende quindi dalla specifica formulazione, dal materiale del componente e dall’entità delle bave iniziali. Per le fasi di brillantatura si possono utilizzare anche media in acciaio non abrasivi, che lisciano la superficie mediante pressione.
Durante l’utilizzo occorre controllare anche l’usura dei media: riducendosi progressivamente di dimensione, possono incastrarsi in fori, cave e filettature. È quindi necessario separare dalla carica le pezzature che presentano questo rischio.
Nel trattamento degli elementi piatti, come le rondelle piane, va inoltre prevenuta l’adesione reciproca dei pezzi, che può lasciare alcune superfici schermate dall’azione abrasiva.
Il comportamento della carica dipende anche dal rapporto volumetrico tra media e componenti: una quantità adeguata di media aiuta ad attutire i contatti tra i pezzi, limitando urti e ammaccature. Questo equilibrio deve accompagnarsi alla regolazione della durata del ciclo e dell’intensità del movimento, poiché condizioni troppo aggressive possono accentuare danneggiamenti e consumo degli abrasivi senza ridurre utilmente i tempi.
Il ciclo può prevedere fasi successive con media differenti, scelte in base alle condizioni iniziali del pezzo e ai requisiti finali di rugosità e brillantezza.
Controllo delle geometrie e preparazione ai rivestimenti
Il controllo della minuteria burattata deve concentrarsi sulle quote e sulle superfici che determinano il corretto montaggio. Per viti e dadi, questo significa verificare il profilo dei filetti, le impronte di manovra e le superfici di appoggio; sulle spine cilindriche, il diametro deve rimanere entro la tolleranza prevista per l’accoppiamento.
Anche la condizione dei bordi richiede una valutazione specifica: eliminare una bava e ottenere un arrotondamento con un raggio definito sono obiettivi distinti, che comportano asportazioni da valutare rispetto alle quote ammesse.
Le prove su campioni rappresentativi permettono di verificare il risultato prima di definire il ciclo produttivo. Il confronto tra le condizioni iniziali e quelle finali deve considerare bave residue, raggio dei bordi, rugosità e dimensioni critiche, insieme all’assenza di media trattenuti nei componenti. Questi riscontri consentono di stabilire parametri di lavorazione e criteri di accettazione coerenti con il disegno e la destinazione d’impiego.
Quando è previsto un rivestimento, pulizia, rugosità e residui devono essere valutati rispetto alle esigenze del ciclo successivo. La burattatura può contribuire alla preparazione meccanica, mentre l’eventuale protezione anticorrosiva aggiuntiva, ottenuta ad esempio mediante zincatura, va scelta in funzione del materiale e dell’ambiente d’impiego.
Sostanze SVHC, rivestimenti e restrizioni: cosa richiede il regolamento REACH per documentare correttamente la conformità di viti, dadi e rondelle....
Sabbiatura dei metalli applicata alla minuteria: preparazione superficiale, controllo del processo e ruolo nei rivestimenti di viti, bulloni e componenti filettati....
Guida tecnica alla scelta di tasselli e bulloni per il montaggio del condizionatore: supporto, staffa, ancoraggio, vibrazioni, corrosione e corretto serraggio....
L’automazione industriale è oggi un elemento chiave per migliorare efficienza, qualità e controllo nei processi produttivi. Grazie all’integrazione tra macchine, software e dati, le aziende possono rendere la produzione più affidabile, flessibile e c...
I prigionieri filettati sono elementi di fissaggio ampiamente utilizzati in ambito industriale quando è necessario garantire connessioni resistenti, affidabili e soprattutto smontabili nel tempo. A differenza delle viti tradizionali, presentano una c...
La carbocementazione è un trattamento termochimico che consente di migliorare in modo significativo le prestazioni dell’acciaio, aumentando la durezza superficiale senza compromettere la tenacità interna. È una soluzione fondamentale per componenti s...
 Aggiunto al preventivo